چه چیزی یک طرفدار خوش تیپ را از یک طرفدار ضعیف متمایز می کند
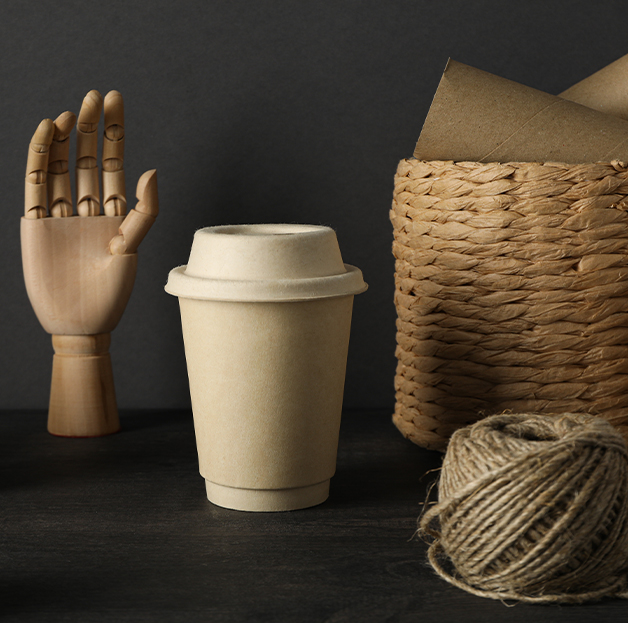
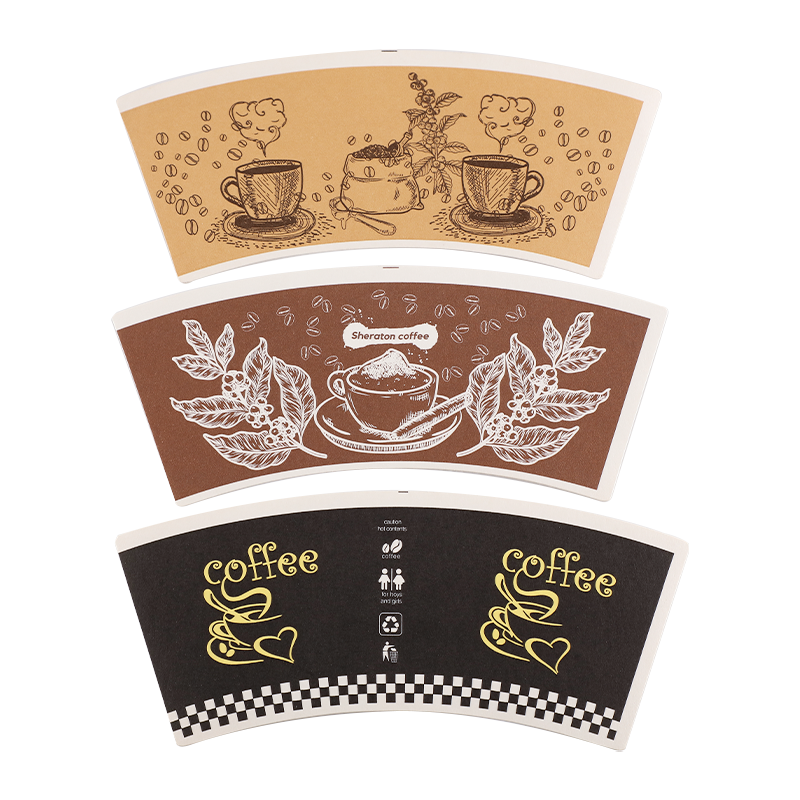
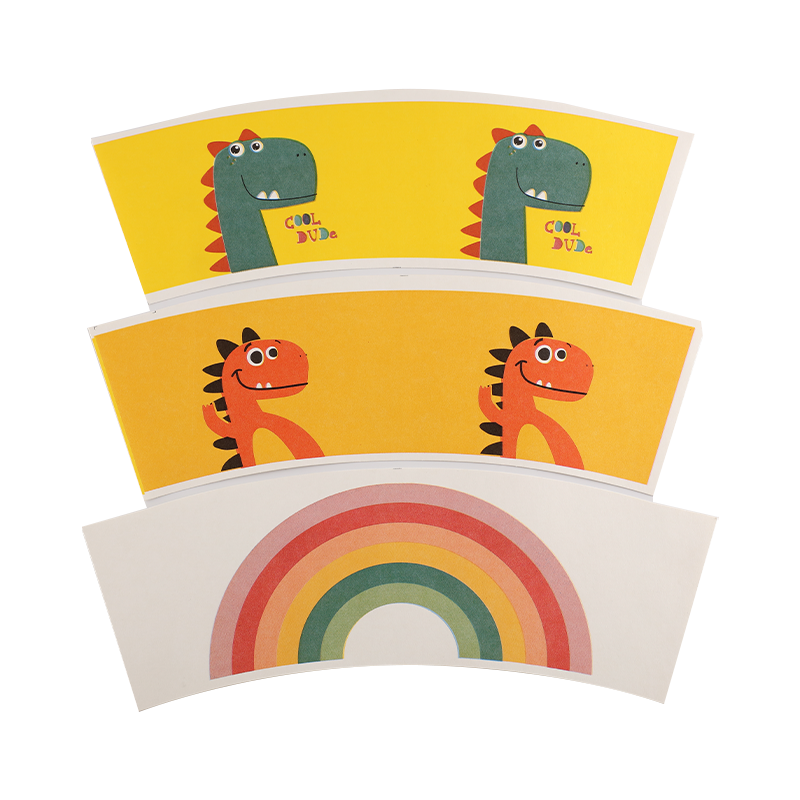
فن لیوان کاغذی، قسمت خالی از پیش برش خورده و از پیش چاپ شده ای است که دور دیواره یک فنجان تمام شده می پیچد. کیفیت آن تا حد زیادی در مرحله قالب گیری تعیین می شود. دقت ابعادی - معمولاً 0.2 ± میلی متر نگه داشته می شود روی لبههای بحرانی - مهمترین عامل برای درزگیری صاف و بدون نشتی در ماشینهای شکلدهی خودکار فنجان است. حتی یک انحراف جزئی در زاویه قوس یا ناحیه همپوشانی درز باعث ناهماهنگی در هنگام شکلدهی با سرعت بالا میشود که منجر به کج شدن درزهای جانبی و افزایش نرخ رد میشود.
کیفیت لبه به همان اندازه اهمیت دارد. برشهای تمیز و بدون سوراخ از بلند شدن الیاف در حین آببندی حرارتی جلوگیری میکند، که علت اصلی شکافهای میکروسکوپی در امتداد درز جانبی است. عرضهکنندگانی که قالبهای فرسوده یا ضعیف نگهداری میشوند، فنهایی با لبههای ناهموار تولید میکنند که برای چشم قابل قبول به نظر میرسند اما در شرایط پر کردن و آببندی از کار میافتند.
طراحی پنکه تک جداره در مقابل دوجداره
تک جداره فن های لیوان کاغذی استاندارد صنعت نوشیدنی های سرد و نوشیدنی های گرم کوتاه مدت هستند. ضخامت دیواره معمولاً به طور کامل توسط گرام کاغذ پایه تعیین می شود 170-230 گرم در متر . فنجان های دو جداره به دو فن مجزا نیاز دارند - یک فن داخلی و یک آستین بیرونی موجدار یا صاف - که در حین شکل گیری برای ایجاد شکاف هوایی که عایق حرارتی را بدون آستین مقوایی مجزا ایجاد می کند، مونتاژ می شوند.
برای اپراتورهای خدمات غذایی که به دنبال کاهش هزینه ها در قالب هات کاپ هستند، مشخص کردن یک پنکه تک جداره سنگین تر (210 تا 230 گرم در متر) با یک فن آستین بیرونی موج دار، اغلب مقرون به صرفه تر از ساخت دو جداره کامل است، در حالی که هنوز هم به راحتی در دست گرفتن دست می یابد.
چاپ بر روی فن های خالی: فلکسو در مقابل افست
بیشتر فنهای لیوان کاغذی قبل از برش با روش فلکسوگرافی یا لیتوگرافی افست چاپ میشوند. این انتخاب بر هزینه و کیفیت خروجی تأثیر می گذارد:
- چاپ فلکسو برای اجراهای بزرگ با بلوک های تک رنگ و گرافیک مارک ساده سریع تر و مناسب تر است. هزینه جوهر کمتر است و این فرآیند با سطح کمی جاذب کاغذ با پوشش پلی اتیلن به خوبی برخورد می کند.
- چاپ افست نیمتنهای واضحتر و جزئیات دقیقتر ارائه میکند - زمانی که تصاویر با کیفیت عکس یا ثبت رنگ فشرده مورد نیاز است، ترجیح داده میشود. با این حال، جوهرهای افست باید برای انطباق با مواد غذایی تأیید شوند، زیرا مهاجرت از طریق بستر کاغذ در دماهای بالا یک خطر واقعی است.
صرف نظر از روش، جوهرها و پوششهای اعمال شده در قسمت تماس با غذا باید استانداردهای قانونی قابل اجرا را داشته باشند. برای بازارهای صادراتی، این معمولاً به این معنی است FDA 21 CFR یا EU 10/2011 اسناد انطباق از تامین کننده جوهر.
ذخیره سازی و کنترل رطوبت برای فن های خالی
فنهای فن نسبت به رولهای خام به رطوبت حساستر هستند، زیرا لبههای بریده شده فیبر کاغذ را مستقیماً در معرض رطوبت محیط قرار میدهند. مبدل ها و گیاهان فنجان ساز باید ذخیره شوند فن های لیوان کاغذی در شرایط رطوبت نسبی 45-65٪ و 18-25 درجه سانتیگراد . پشته هایی که در معرض رطوبت زیاد قرار می گیرند رطوبت را به طور ناموزون جذب می کنند و باعث می شود لبه ها سریعتر از مرکز منبسط شوند - نقصی که به عنوان لبه موج دار شناخته می شود - که مکانیسم های تغذیه فن را مسدود می کند و باعث از کار افتادن دستگاه می شود.
فن ها باید تا زمان بارگیری در قیف دستگاه شکل دهی در بسته بندی اصلی خود نگهداری شوند. فن هایی که در یک انبار مرطوب باز شده و یک شبه رها شده اند، یک منبع رایج اما قابل اجتناب ناکارآمدی خط تشکیل است.
گزینه های فن پایدار در حال افزایش کشش
فشار خریدار و قوانین طولانی مدت مسئولیت تولیدکننده در اتحادیه اروپا و بخشهایی از آسیا، تغییر فنهای با پوشش پلیاتیلن را به سمت جایگزینهای قابل بازیافت یا کمپوستپذیر سرعت میبخشد. دو گزینه تجاری قابل دوام در حال حاضر عبارتند از:
- فن هایی با روکش PLA - پوشش بیوپلاستیک حاصل از نشاسته ذرت؛ به صورت صنعتی قابل کمپوست است و در اکثر جریان های بازیافت کاغذ زمانی که وزن پوشش زیر 10 گرم نگه داشته می شود پذیرفته می شود.
- فن های پوشش دار آبی - پوششهای پراکنده مبتنی بر آب که مقاومت رطوبتی کافی را برای نوشیدنیهای سرد فراهم میکنند و در عین حال در تأسیسات بازیافت استاندارد کاملاً قابل خمیر شدن هستند.
هر دو گزینه در مقایسه با فنهای پلیاتیلن معمولی به تنظیمات دمای دستگاه شکلدهی نیاز دارند، بنابراین مبدلها باید قبل از تعویض درجهها در اواسط کار، پارامترهای شکلدهی فنی را از تامینکننده مواد خود درخواست کنند.