چگونه ترکیب فیبر عملکرد کاغذ پایه را شکل می دهد
مبلمان الیاف مورد استفاده در تولید کاغذ پایه تأثیر مستقیمی بر سختی، صافی سطح و میزان پذیرش پوشش PE یا PLA در پایین دست ورق دارد. بیشتر کاغذهای پایه مواد غذایی برای کاربردهای فنجان و کاسه از آن تولید می شود خمیر کرافت سفید شده بکر - یا چوب نرم (الیاف بلند) یا چوب سخت (الیاف کوتاه) یا ترکیبی از هر دو.
Softwood fibers contribute tensile strength and tear resistance, which matters during high-speed forming. الیاف چوب سخت صافی سطح و یکنواختی تشکیل را بهبود می بخشد و عیوب پوشش مانند سوراخ های سوزنی را کاهش می دهد. یک ترکیب مبلمان معمولی برای استوک های فنجانی 70-80٪ چوب سخت و 20-30٪ چوب نرم ، اگرچه در صورت نیاز به استحکام بیشتر، این به سمت محتوای چوب نرم بالاتر تغییر می کند - به عنوان مثال، در کاسه با فرمت بزرگ بالای 300 گرم در متر.
محتوای فیبر بازیافتی به طور فزایندهای توسط برندهایی که اهداف پایداری را دنبال میکنند درخواست میشود، اما استفاده از آن در برنامههای تماس با مواد غذایی به شدت تحت نظارت است. اکثر حوزه های قضایی به فیبر بکر برای لایه تماس با غذا نیاز دارند، با محتوای بازیافتی محدود به لایه داخلی که محصول را لمس نمی کند.
محدوده گراماژ و تطبیق آنها با استفاده نهایی
انتخاب گراماژ مناسب یکی از مهم ترین تصمیمات در مشخصات فنجان و کاسه است. در زیر یک مرجع عملی برای فرمت های رایج بسته بندی مواد غذایی آورده شده است:
| برنامه | گرماژ توصیه شده (gsm) | الزامات کلیدی |
|---|---|---|
| فنجان نوشیدنی سرد (تک جداره) | 170-200 | سطح صاف برای چاپ |
| فنجان نوشیدنی گرم (تک جداره) | 200-230 | سفتی در زیر گرما |
| کاسه سوپ / رشته فرنگی | 250–350 | یکپارچگی ساختاری هنگام پر شدن |
| جعبه غذا / صدف | 300-400 | قدرت انباشته شدن |
تعیین گراماژی که برای صرفه جویی در هزینه مواد بسیار کم باشد، صرفه جویی اشتباهی است - معمولاً منجر به افزایش نرخ رد در خط شکلدهی و شکایت مشتری در مورد تغییر شکل فنجان در میدان میشود.
Surface Sizing and Its Effect on Coating Adhesion
کاغذ پایه ای که برای پوشش اکستروژن PE یا PLA در نظر گرفته شده است، در طول فرآیند کاغذسازی تحت اندازه گیری سطح قرار می گیرد - مرحله ای که یک لایه نازک از نشاسته یا عامل اندازه گیری مصنوعی روی سطح ورق اعمال می شود. این عملیات دو هدف را دنبال می کند: کاهش تخلخل سطح برای جلوگیری از نفوذ بیش از حد پلی اتیلن در حین اکستروژن، و بهبود پیوند چسبندگی بین بستر کاغذ و لایه پوشش.
اندازه ناکافی سطح منجر به لایه لایه شدن پوشش - حالت شکست که در آن لایه پلی اتیلن تحت تنش حرارتی یا خمش مکانیکی از کاغذ جدا می شود. این امر بهویژه در قسمتهای دیواره جانبی فنجان، جایی که کاغذ در حین شکلدهی به طور همزمان خم شده و گرما بسته میشود، مشکلساز است. خریداران باید دادههای سطح اندازه سطح (معمولاً به عنوان برداشت نشاسته سطحی در گرم بر متر مربع گزارش میشود) را به عنوان بخشی از بررسی کیفیت دریافتی برای هر تامینکننده کاغذ پایه جدید درخواست کنند.
محتوای رطوبت: متغیر پنهان در پردازش رول به رول
کاغذ پایه رطوبت سنجی است - به طور مداوم رطوبت را با محیط اطراف مبادله می کند. رطوبت هدف در نقطه پوشش یا تبدیل معمولاً است 6-8٪ . رول های خارج از این محدوده مشکلات قابل پیش بینی اما اغلب نادیده گرفته می شوند:
- کاغذ بیش از حد خشک (<5%) شکننده می شود و خطر ترک خوردن لبه در حین باز کردن کشش بالا و برش قالب افزایش می یابد.
- کاغذ بیش از حد مرطوب (> 9%) بخار در نوک اکستروژن ایجاد می کند و باعث ایجاد نقص تاول در پوشش پلی اتیلن و خرابی چسبندگی می شود که تا زمانی که فنجان نشت نکند تشخیص آن غیرممکن است.
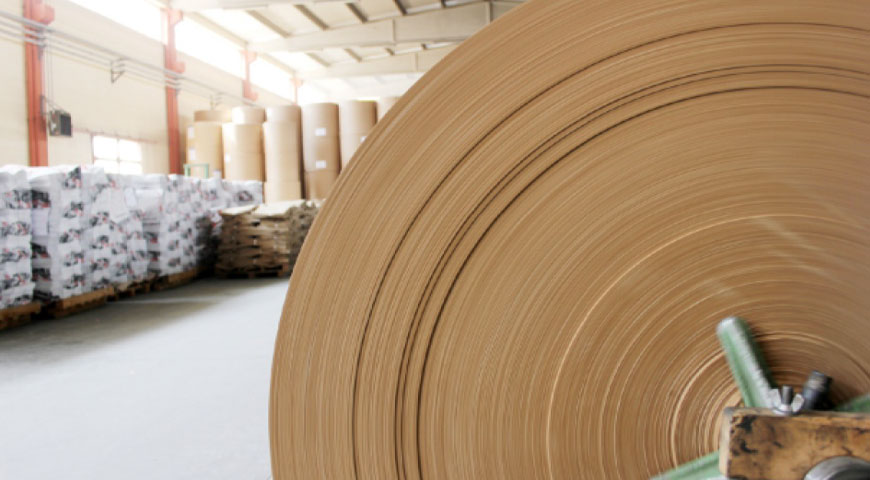
رول ها باید به صورت سرتاسری (هرگز مسطح) در انبارهای تحت کنترل آب و هوا ذخیره شوند و در داخل آن مصرف شوند. 90 روز تولید برای ثبات پردازش بهینه ما همه خروجی را شرط می کنیم کاغذ پایه قبل از ارسال به اهداف رطوبتی تأیید شده میپیوندد و توقف خط مشتری ناشی از تنوع مواد را کاهش میدهد.